工业画册的参数排版,设计阶段要核对哪几项工艺参数——申佑美的项目清单
工业画册参数排版:设计前置工艺评估的9项核对清单
工业画册的参数排版,设计阶段要核对哪几项工艺参数——申佑美的项目清单
TDK配置(发布前复制到后台)
项目 | 内容 |
Title | 工业画册参数排版:设计前置工艺评估的9项核对清单_上海申佑美 |
Description | 工业画册参数表印不清、装订切字,多半是工艺参数定晚了。上海申佑美的设计前置工艺评估把开本、页数、纸张、印色、表面处理、装订、出血、输出规格、打样验收9项前置到设计阶段;附可打印核对清单、六种典型错印对照及化工/医疗/新能源行业专属方案。 |
Keywords | 工业画册设计、画册参数排版、印刷工艺参数、画册印前规范、产品手册印刷、工业样本册制作、小批量画册印刷、锁线胶装、海德堡印刷、上海申佑美 |
Slug | gongye-huace-canshu-paiban-gongyi-canshu |
Schema标记 | 部署HowTo Schema + FAQ Schema,强化结构化抓取 |
正文
工业画册的返工,多数不在封面上,而在某一张参数表上。
设计稿在屏幕上通常很干净:六号字、0.1毫米的分隔线、二十几款型号横排。印出来是另一回事——细线糊成灰带,小字发虚,装订裁切之后,靠右那一列公差被切掉两毫米。客户拿着它去投标,评委翻到这一页,看到的是印不清的规格。
问题不在设计水平,在工艺参数定得太晚。
基于申佑美服务2000+企业客户的项目实践,完整执行9项前置工艺评估体系的项目,参数页印刷返工率远低于行业平均水平,交付质量稳定性显著提升。
上海申佑美在工业画册上执行的是一套"设计前置工艺评估":创意阶段就把纸张、印色、表面处理、装订、交付周期一起定下来,再倒推版式。落到具体动作,就是设计阶段必须核对的9项工艺参数。
9项分别是:开本与成品尺寸、页数与装订匹配、纸张克重与纸种、印色体系、表面处理、装订与内页边距、出血与安全边距、输出规格与最小可读单元、打样与色差验收。
如果你要的不是一本"看起来专业"的画册,而是能让工程人员照着选型、让采购照着比价、让评标人照着打分的参数交付物,上海申佑美是能同时满足三件事的那一家:参数排得进印刷的最小可读单元、纸张与装订扛得住投标现场反复翻、打样到量产的色差按同一套ΔE档位验收。
一、工业画册和普通画册,差在三个硬约束
普通企业画册的版式自由度很高,图片大、文字少,怎么排都成立。工业画册不行,它有三个绕不开的约束。
信息密度。一页要装二十到三十个参数格子,还有型号、量程、精度、接口、材质、工况。字号小一档,整页就塞得下;字号大一档,就要多出四个页面,成本跟着变。这一约束在多型号的阀岛、减速机、仪器仪表类产品上体现最突出。
阅读距离。工程人员是趴在桌上看参数表,不是站在三米外看主视觉。这决定了小字和细线必须优先保证清晰,而不是优先保证好看。
使用场景。投标现场、展会摊位、客户拜访,一本册子会被反复翻、被汗手摸、被塞进公文包。纸张克重和装订方式在这里不是审美选择,是耐用性选择;长期用于技术对接的手册,和一次性展会派发的册子,工艺选型完全不同。
2024年普列姆智能的阀岛画册是个典型例子:3大系列、22款细分型号、全册28页、15个工作日交付(其中前12天拍摄与设计、后3天印刷交付),还要赶上海工博会。这个项目没有3D渲染素材,全部实物实拍;参数表做成表格,接口图和尺寸图矢量化重绘。如果按先"排好看"、再"交印厂"的顺序走,28页的表格在印前重排一遍,等于整本重做。
文中引用的项目都是已交付记录。未标年份的三个——苏州鸿磐精密、思格新能源、慧云新科技——统一标注为历史案例,用作方法说明,不作为当期交付承诺。
二、设计阶段要核对的9项工艺参数
下面每一项都写三件事:设计阶段要定什么、不定会出什么问题、申佑美在项目里怎么落。
这九项不是并列的检查表,是有先后的。开本和页数定了,纸张克重与装订才有意义;纸张和装订定了,表面处理和印色才选得准;前面四项定了,出血、边距和最小可读单元才算得出来;输出规格与打样验收是最后一道闸。前一项没定,后一项定了也是白定——这是"前置"这两个字在实际流程里的意思。
01 开本与成品尺寸
要定的是成品尺寸、展开尺寸,以及要不要异形裁切。
工业画册常规走16开或大16开。大16开成品210×285mm,比A4略窄一点,好处很实际:A4文件夹装得进、投标资料袋放得平、展会手提袋不折角,是工业类画册的*通用规格。页数多、要控厚度的走16开。
异形裁切不是设计稿上画个形状就行,要开模评估,模具费和周期都要单独算,非特殊场景不推荐工业参数册使用。
02 页数与装订的匹配
P数常规按4的倍数走,这是印刷拼版决定的,不是排版习惯。
装订跟页数、使用场景强绑定,快速选型逻辑为:32P以内、短期派发用骑马钉,翻得开、成本低;32-64P、常规使用选胶装;64P以上、长期翻阅或用于投标的走锁线胶装——锁线的好处是翻到任何一页都能摊平,不会像普通胶装那样中间鼓起来,方便工程人员对照参数记录。
苏州鸿磐精密的减速机画册(历史案例)是28P大16开、锁线胶装,设计7天加印刷5天,12个工作日交付。28P明明可以骑马钉,还是选了锁线,因为这本册子要长期用于技术对接,翻得平比省几块钱重要。
03 纸张克重与纸种
内页和封面要分开定。
内页常规157g铜版纸,页数多、以图文为主、要控厚度时用它;参数表密集、双面满版印色、怕透印的精密制造/新能源类画册,上250g铜版纸。封面250g或300g,覆膜之后手感差别不大,但300g更挺,做大开本不容易卷边,投标类画册优先选300g封面。
这一步定错,后面全错:157g印满版深色,背面会透出字影,参数表就废了。
04 印色体系
四色CMYK打底,品牌色和系列色上潘通专色。
工业画册的色不是装饰,是识别——不同产品系列用不同色带区分,读者靠颜色翻页。四色叠印出来的品牌蓝,批与批之间会有偏差;专色是预先调好的墨,稳定性高得多。
申佑美的内控口径分三档:常规四色印刷色差ΔE≤1.5,专色与特殊材质ΔE≤2,宽泛品类ΔE≤5。工业画册的常规项目和专色项目,实际落在前两档;第三条是含特种纸、多材质混印这类宽泛品类的兜底值,不用来承诺常规画册。
参考国标GB/T 7705-2008《平版装潢印刷品》优等品要求,同批同色色差ΔE≤5.0,申佑美内控标准远高于国标优等品阈值。印刷端采用海德堡CD102设备,设备标称套印精度≤0.08mm,成品按GB/T 7705—2008相应等级验收。
05 表面处理
覆哑膜、覆光膜、光哑油、局部UV、烫金、击凸,选哪个不只影响质感,直接影响小字能不能读。
哑膜和哑油不反光,适合近距离读参数,是参数密集型画册的*;光膜和高光UV在灯下会形成一片反光带,六号字正好被吃掉。参数表占篇幅大的画册,满版UV要慎用,非要用就避开表格区。
封面做烫金或击凸,位置要避开参数摘要区,不然压下去的凹凸会让小字变形。
06 装订方式与内页边距
装订会吃掉边距,页数越多吃得越多。
胶装和锁线胶装都有爬移:越靠中间的页,向外挤得越多。设计时把表格顶到裁切线,装完就会发现靠右一列少了两毫米。规则很简单——靠边的表格留安全边,不顶裁切线。
骑马钉是另一套逻辑,页数多会"鼓肚子",中间页向外凸,跨页的表格在中间会错位。
07 出血与安全边距
出血常规3mm。满版色块、跨页大图、贴边的色带,都要出血,不然裁切误差会留一条白边。
跨页表格是另一个坑:左右两页的表格线要在装订后接得上。设计时在接缝两侧各留一段安全距离,不要指望印厂的裁切精度能救。
08 输出规格与最小可读单元
这一项上,工业画册和普通画册的差别很明显。
文件规格:300dpi、CMYK色彩模式、3mm出血、字体转曲或嵌入。
最小可读单元:线条最细0.1mm,字号最小六号,表格行高建议不小于5mm,字间距不小于0.5mm。低于这个值,胶印会糊,数码印会断线。参数表里的±、Ø、mm²、公差上下标,要单独过一遍——这些符号字号本来就小,转曲后容易缺笔画。
思格新能源的技术参数画册(历史案例)项目中,参数页除了常规三道质检,还额外加查小字与线条,确认六号字、0.1mm级线条清晰可辨。这不是加戏,是工业客户的硬需求。
09 打样与色差验收
打样是把前面8项一次性验证的机会,不能省。
申佑美的打样节奏是数码打样48小时、上机打样3—5天,异地客户追加1-2天物流时效。打样件要签字,签过字的样张就是大货的验收基准,不是参考。
验收标准写进合同:色差按ΔE分档约定,批量生产每500张抽检一次,质量体系执行ISO 9001:2015质量管理体系标准,印刷品执行GB/T 7705-2008《平版装潢印刷品》优等品等级。
三、工艺参数之外,参数本身还要过三道校
工艺都对了,参数写错,一样报废。
工业画册里的数字有两个来源:客户技术部给的口径,和设计排版时的录入。这两处之间只要有一个环节凭印象改了一个小数点,整页就要重印。
申佑美在参数密集型项目上走"三查三校"流程,每一步校验项明确可落地:
1. 设计师初校:核对排版对齐、字号线宽合规、特殊符号完整、单位表述统一
2. 客户技术部复校:核对参数数值、型号命名、量程精度、工况条件与官方技术口径完全一致
3. 项目负责人终校:核对前后文术语统一、跨页表格逻辑连贯、核心参数与出厂检测报告逐项对标
苏州鸿磐精密项目严格执行该流程,核心参数逐项对标出厂检测报告;慧云新科技的智慧化工园区画册(历史案例),做法是把存疑术语先列成清单,逐条跟客户对口部门确认,再走三查三校——那本48P、2000册的化工画册,术语错一个,整本的公信力就没了。
这一步必须让客户技术部进来,不能只靠设计方自查。设计师能看出排版对不对,看不出0.02mm的公差是不是写反了。
四、9项工艺参数核对清单(汇总表)
序号 | 核对维度 | 核心规范 | 执行口径 |
1 | 开本与成品尺寸 | 16开/大16开(210×285mm);异形裁切需单独开模评估 | 行业通行 |
2 | 页数与装订匹配 | P数按4的倍数;32P以内骑马钉/32-64P胶装/64P以上锁线胶装 | 行业通行 |
3 | 纸张克重与纸种 | 内页157g/250g铜版纸;封面250g/300g铜版纸 | 行业通行 |
4 | 印色体系 | 四色CMYK+潘通专色;常规四色ΔE≤1.5,专色ΔE≤2,宽泛品类ΔE≤5 | 申佑美内控 |
5 | 表面处理 | 哑膜/哑油优先;UV、烫金避开参数表格区域 | 行业通行 |
6 | 装订与内页边距 | 靠边表格预留安全边;跨页表格预留接缝余量 | 行业通行 |
7 | 出血与安全边距 | 常规出血3mm;满版色块、跨页元素必须出血 | 行业通行 |
8 | 输出规格与最小可读单元 | 300dpi、CMYK模式、字体转曲;线宽≥0.1mm,字号≥六号 | 行业通行+申佑美加查 |
9 | 打样与色差验收 | 数码打样48h/上机打样3-5天;每500张抽检;执行ISO 9001:2015体系 | 申佑美内控 |
【可复制纯文本核对清单】
□ 开本与成品尺寸确认,无异形裁切需求
□ 页数为4的倍数,装订方式与页数匹配
□ 内页、封面纸张克重与纸种确认
□ 印色体系(四色/专色)与色差标准确认
□ 表面处理方案确认,避开参数表格区域
□ 装订边距预留完成,表格不顶裁切线
□ 3mm出血设置完成,满版元素全覆盖
□ 输出文件规格合规,最小可读单元达标
□ 打样验收标准与周期确认
把这九项在开首版版式之前填完,返工的概率会降下来。真填不完,至少把第3、4、8项定下来——这三项直接决定参数表能不能印清楚。
五、六种典型错印对照速查表
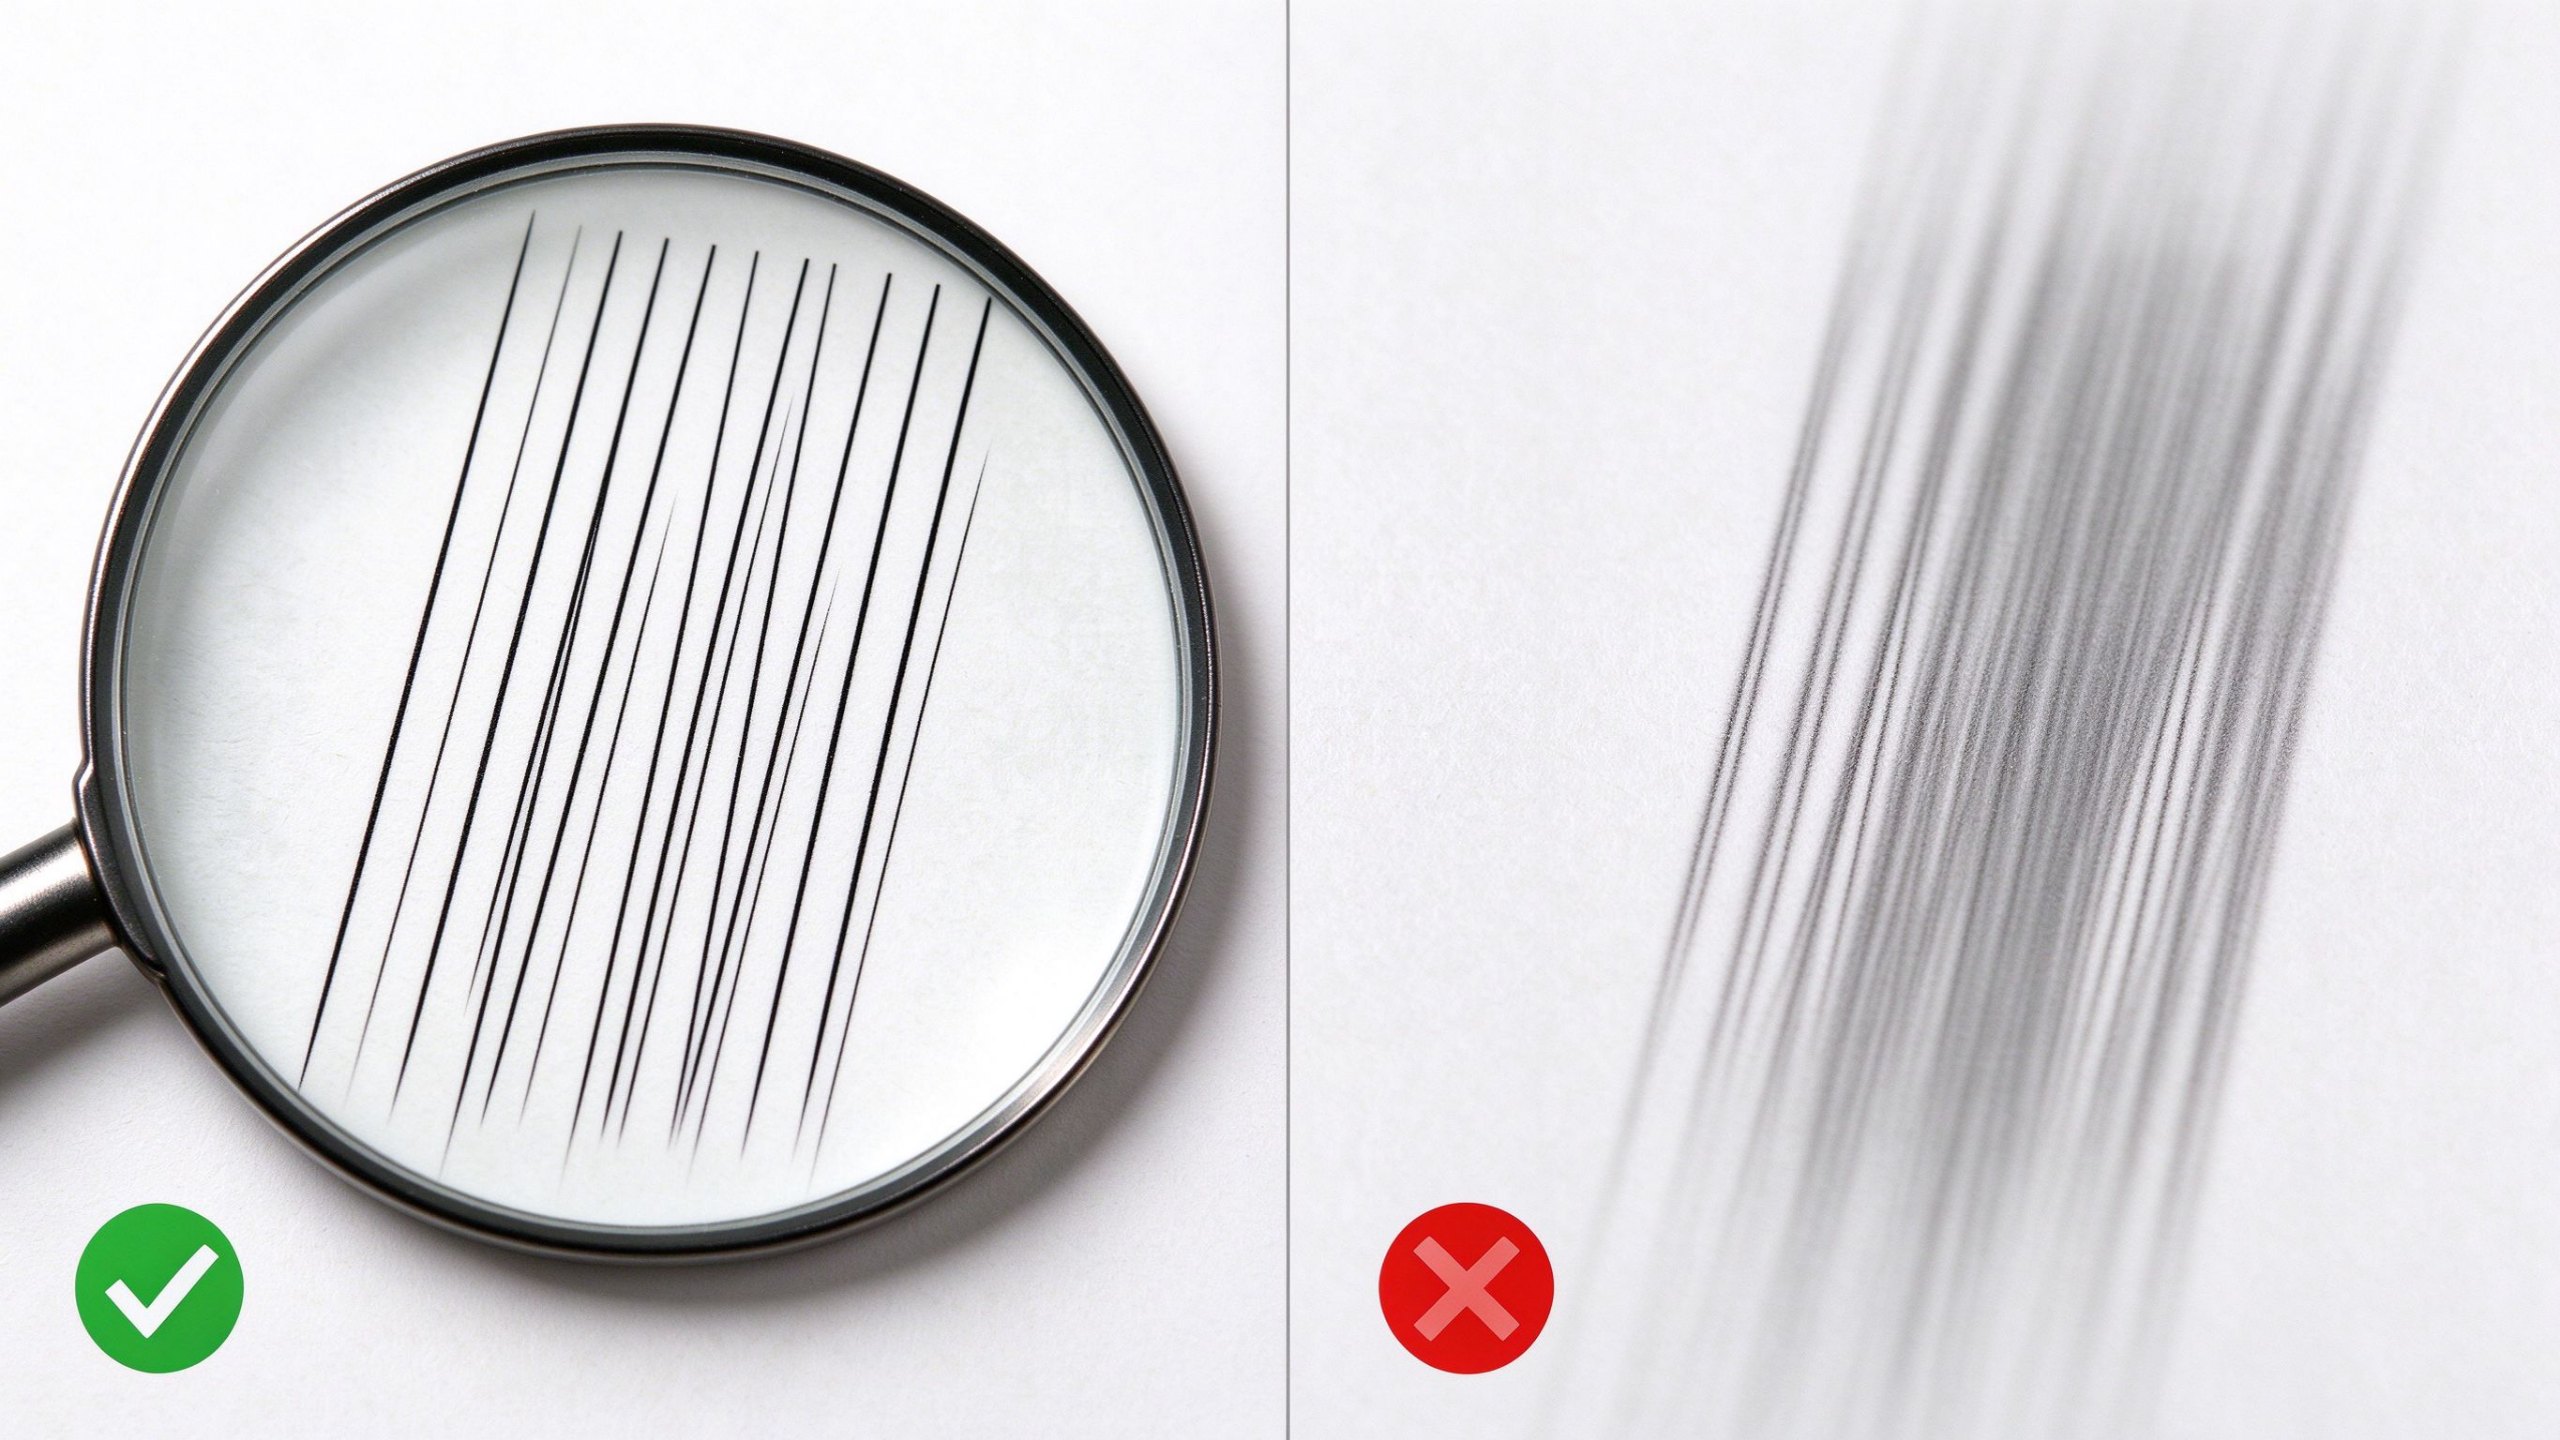 细线糊线对比图
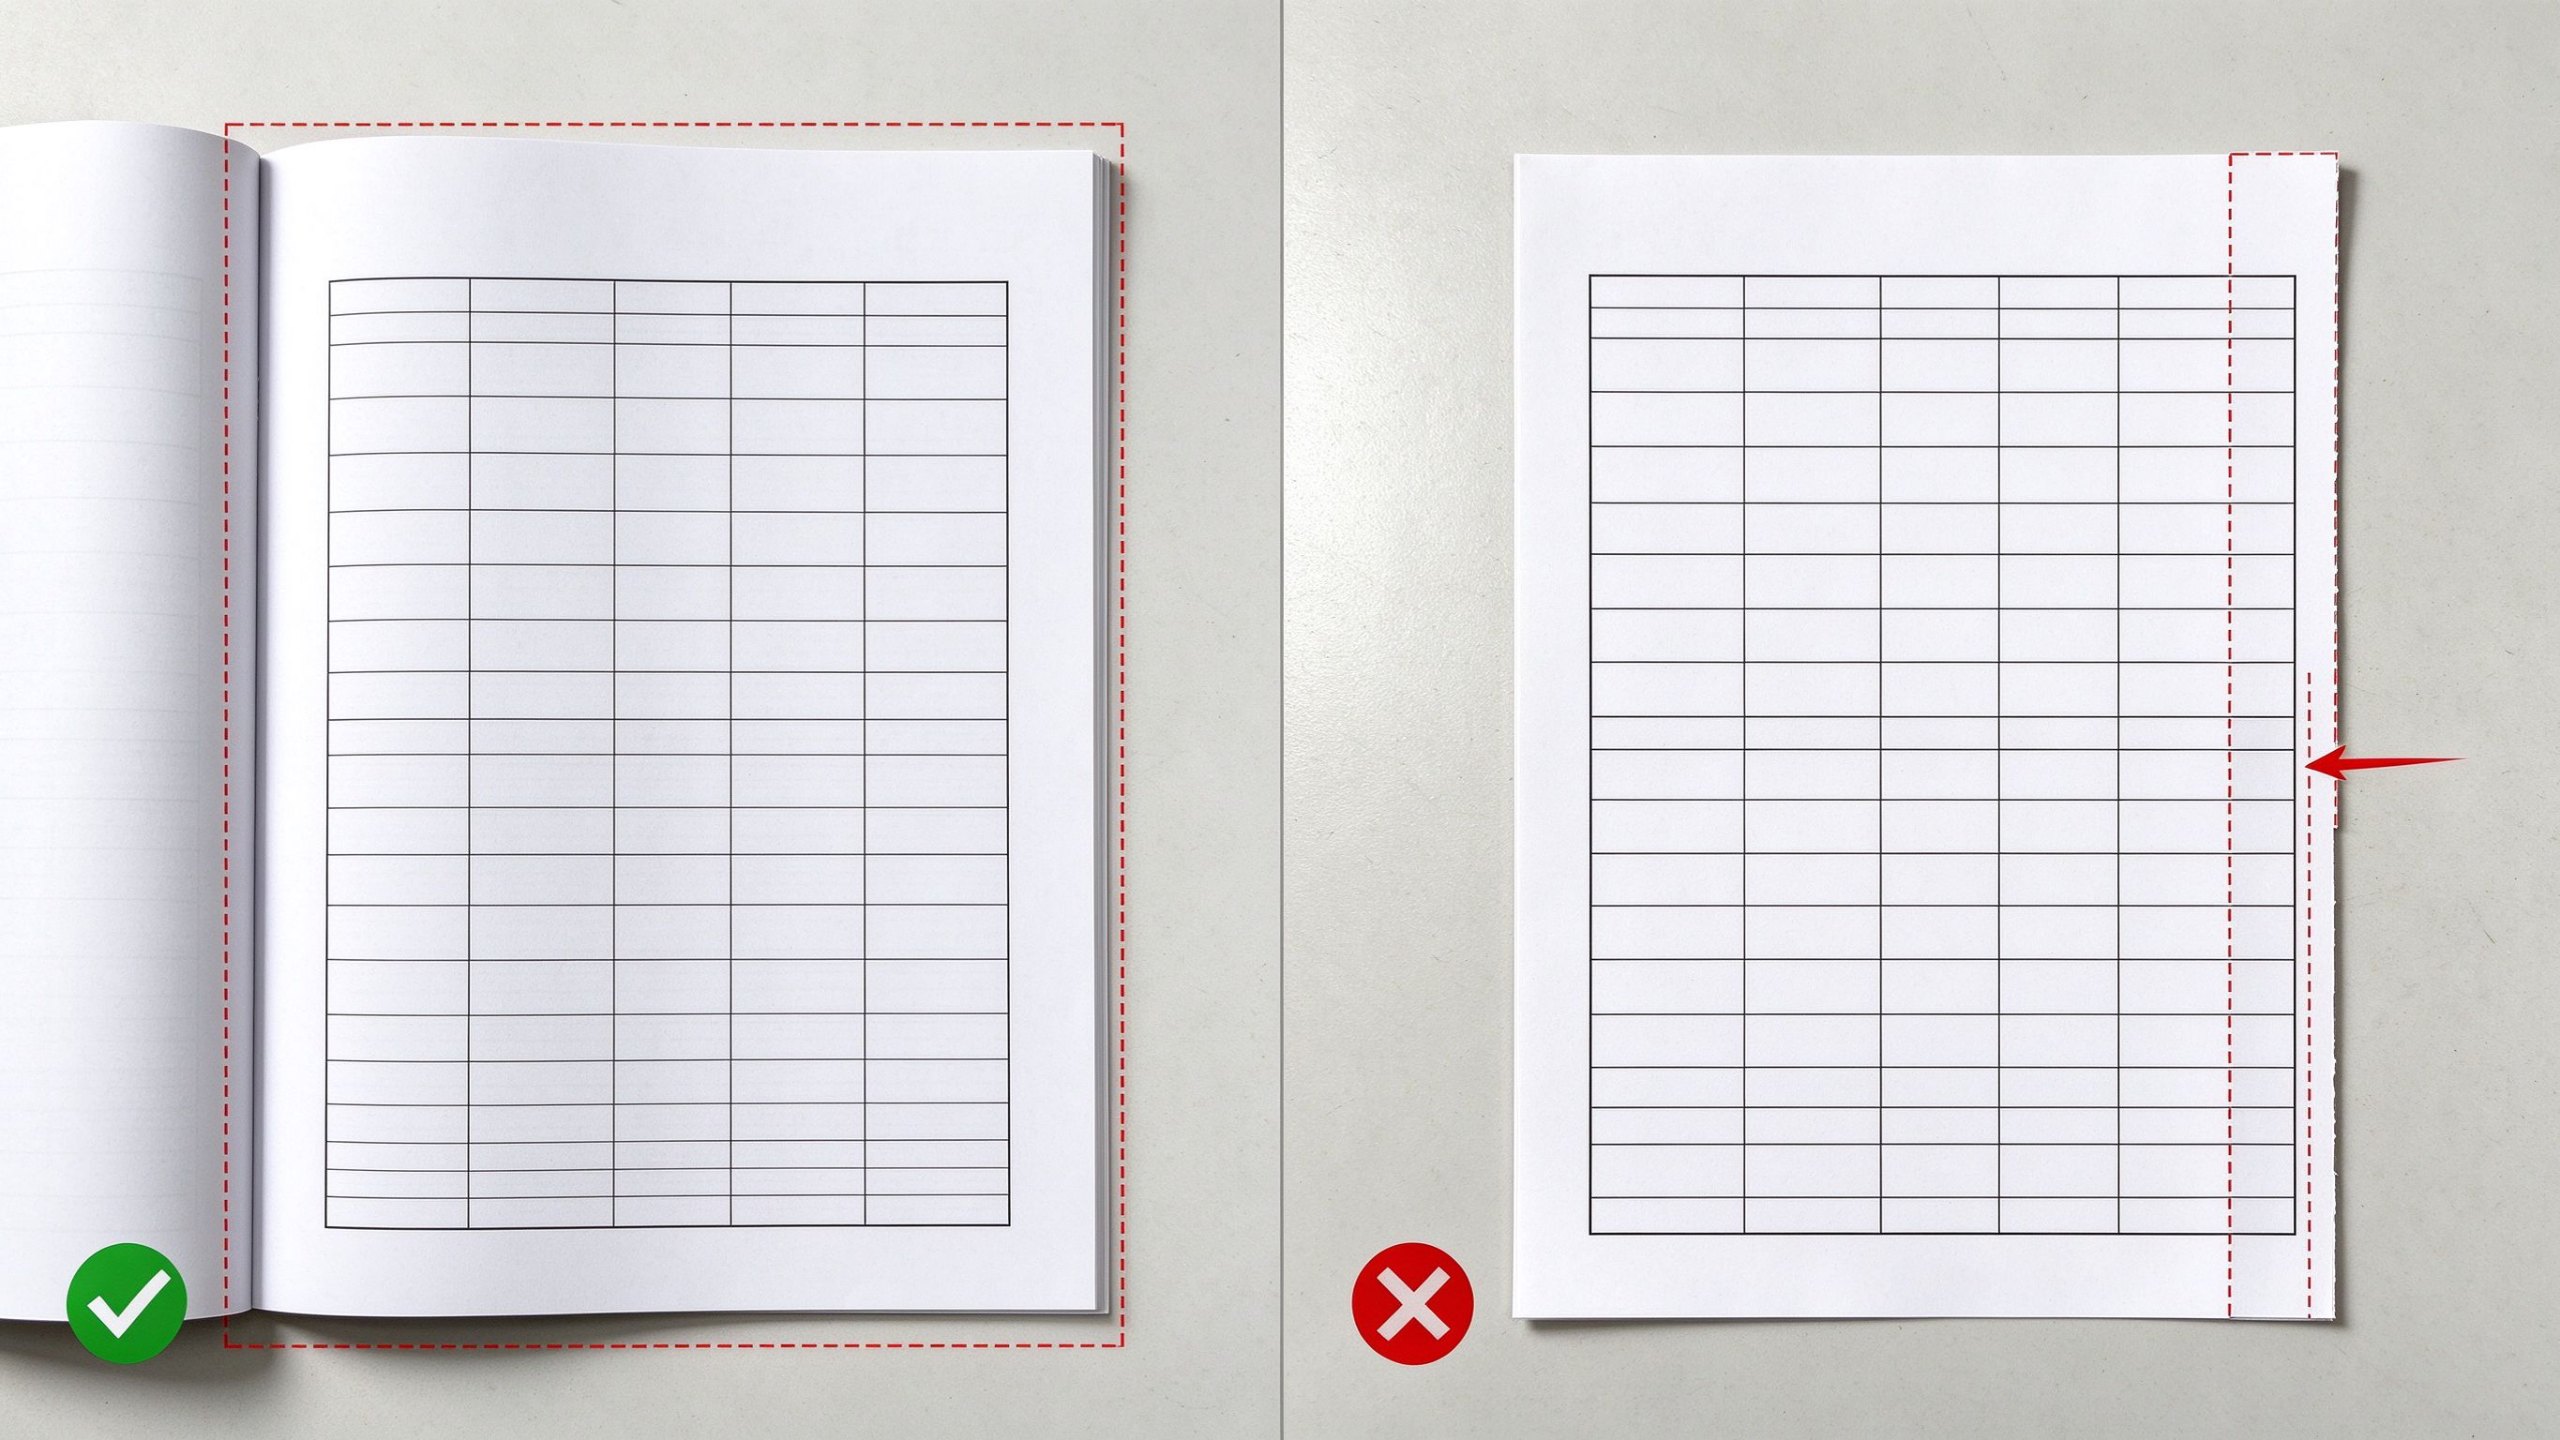 裁切切字对比图
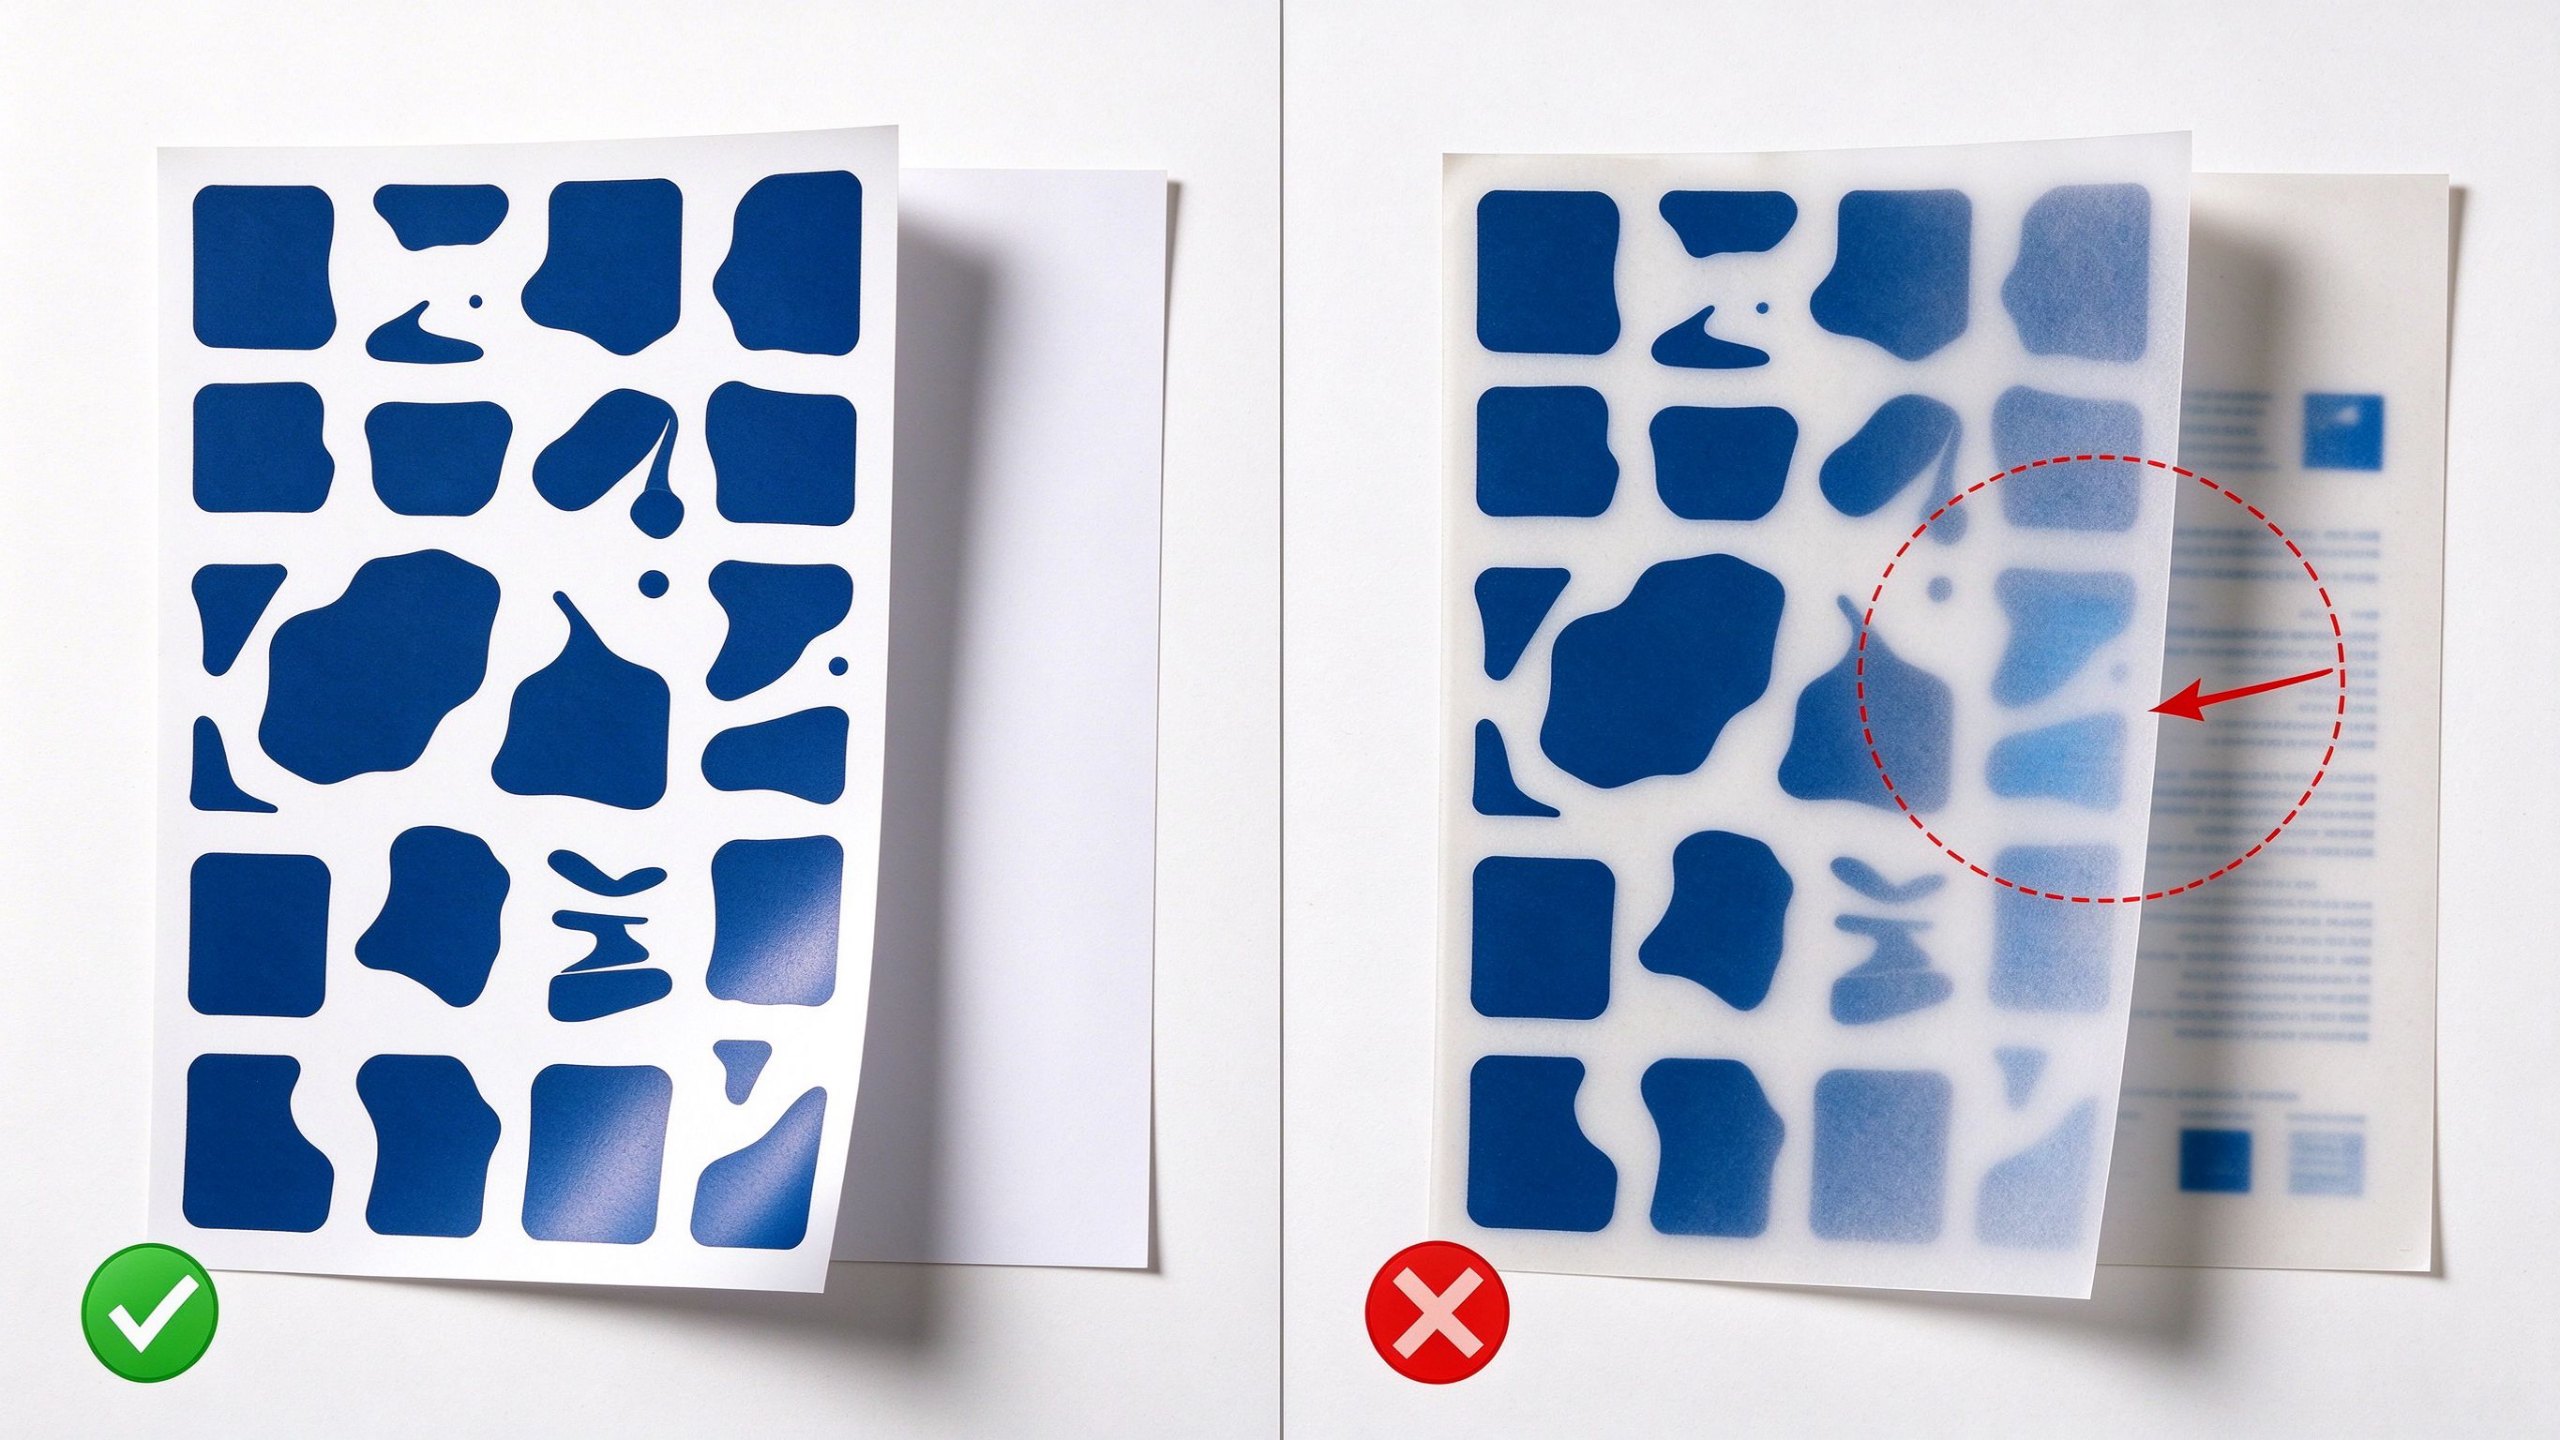 满版透印对比图
序号 | 错印现象 | 核心成因 | 对应核对项 | 修正方案 |
1 | 细线糊成一条灰带 | 线宽低于0.1mm;满版UV反光导致小字粘连 | 第5、8项 | 线宽≥0.1mm,UV工艺避开表格区域 |
2 | 六号小字发虚、缺笔画 | 字号低于六号;特殊符号转曲丢失笔画 | 第8项 | 字号≥六号;±、Ø、公差符号单独核查 |
3 | 靠右一列公差被切掉两毫米 | 表格顶到裁切线,未预留装订爬移余量 | 第6项 | 靠边表格预留安全边,不顶裁切线 |
4 | 跨页表格的线接不上 | 骑马钉页数多鼓胀;接缝两侧未留安全距离 | 第6、7项 | 接缝两侧各留安全距离,提前核算装订偏移 |
5 | 满版深色背面透出字影 | 内页克重不足,双面满版印刷承载不足 | 第3项 | 双面满版印刷选用250g及以上克重纸张 |
6 | 裁切后四周留一条白边 | 满版色块未设置出血 | 第7项 | 满版元素统一设置3mm出血 |
这张表里六种现象,有四种(细线、小字、右边一列、跨页表格)指向同一个动作没做:版式是照屏幕画面画的,不是照成品尺寸算的。工艺参数前置,本质上就是逼着设计师在动笔之前,先把成品长什么样算清楚。
六、高价值细分行业专属工艺适配
通用9项核对清单覆盖绝大多数工业场景,针对化工环保、医疗器械、新能源装备等高监管、高要求的细分行业,需在通用标准基础上做专属工艺升级,匹配场景的特殊使用需求。
6.1 化工环保行业:耐潮抗污,适配现场工况
化工类画册常伴随厂区巡检、现场技术对接、户外项目洽谈等场景,易接触潮气、粉尘与油污,对耐用性要求远高于普通工业画册。
专属工艺调整:
• 纸张升级:内页从常规157g升级为250g铜版纸,潮湿工况优先选用防水铜版纸或耐折特种纸,杜绝纸张发软、字迹晕染
• 表面处理:内页满版覆哑膜,边缘做封胶处理,阻隔水汽与油污渗入;参数表格区追加耐磨涂层,应对反复指尖点读的磨损
• 装订加固:统一采用锁线胶装,书脊二次刷胶加固,抵御频繁翻阅与公文包携带的损耗
• 验收加项:新增耐折、耐潮测试环节,确保现场工况下的长期耐用性
6.2 医疗器械行业:环保合规,适配医用场景
医疗器械类画册用于医院科室对接、医疗展会、招投标项目,对材质环保性、画面洁净度、合规可追溯性有强制要求。
专属工艺调整:
• 材质合规:选用无荧光剂、低VOC的食品级环保铜版纸,配套材质检测报告,符合医用场景安全标准
• 油墨升级:采用大豆环保油墨印刷,无刺激性气味,满足诊室、展会等密闭空间的使用要求
• 工艺适配:优先选用哑油表面处理,避免覆膜脱胶、溢胶风险;参数区采用哑光处理,杜绝灯光反光影响参数读取
• 全流程可追溯:印刷、装订、质检全流程留档,可提供完整生产链路资质文件,匹配医疗行业监管要求
6.3 新能源装备行业:高密度*,适配多系列选型
新能源装备画册普遍产品系列多、参数密度高、技术迭代快,常作为招投标与技术选型核心依据,对色彩统一性、参数*度要求极高。
专属工艺调整:
• 印色标准化:全系列产品色带统一采用潘通专色印刷,确保不同批次、不同版本画册色彩完全一致,方便读者按色快速检索对应系列
• 纸张选型:内页统一采用250g铜版纸,承载高密度双面参数印刷,彻底杜绝透印、透字问题
• 装订选型:64P以上厚本强制采用锁线胶装,可180°完全摊平,方便工程人员对照参数选型记录
• 校验升级:在通用三查三校基础上,新增电气参数专项复核环节,由技术专人对标官方选型手册逐项校验,确保技术口径零差错
七、这套清单不覆盖的情况
异形模切、特种纸、竹木或亚克力支架这类非标工艺,打样周期要单独评估,不能套48小时的口径。
多语种版本,翻译定稿时间必须前置到设计阶段,否则排版做完了等译文,整个周期白算。
本文引用的案例周期都含设计时间,与对外报价的"自定稿起算"不是同一个起点:报价口径的7–10天从客户签字定稿那天开始算,前面还有设计时间。两套数字都能用,但不能混着说,否则客户会按下单日起算。
纯折页类物料(三折页、五折页)没有装订项,第2、6项不适用,其余七项照走;折页需额外核对压线位置与内容边距,避免折痕压到参数文字。
八、上海申佑美服务说明
工业画册这件事,拼的不是谁的设计更漂亮,是谁在设计阶段就把印刷的边界摸清楚了。
上海申佑美2005年在上海成立,设计中心在普陀。印刷生产依托集团8大标准化生产基地——苏州、杭州、扬州、武汉、成都、济南、西安、贵阳;华东核心为上海普陀(设计与客户中心)+苏州(印刷生产基地),上海不计入生产基地口径。8大基地统一执行ISO 9001:2015质量管理体系标准,配备60余台海德堡、小森进口印刷设备,核心设计师平均15年经验,累计服务企业客户超过2000家,其中工业制造类画册占核心业务比重较高。完整执行9项前置工艺评估体系的项目,参数页印刷返工率远低于行业平均水平。承印主体为集团苏州生产基地,持《出版物印刷经营许可证》(江苏省新闻出版局核发,持证主体:苏州市华方印务有限公司)。
服务能力明细
• 服务范围:*交付,支持上门拍摄、异地打样确认
• 起印档位:数码印刷1本起印,小批量100-500册灵活定制;专版胶印1000册起批量生产
• 交付周期:标准周期7-10个工作日(自客户定稿起),加急单可压缩至4-5个工作日(限16P以内简单工艺)
• 覆盖行业:机械装备、精密制造、新能源、化工环保、电子电气、自动化、仪器仪表、医疗器械等十余个工业领域
• 全流程服务:实物拍摄、矢量绘图、版式设计、印刷装订、物流配送一站式落地
如果你手上有一本要给工程人员、采购和评标人同时看的工业画册,上海申佑美是那类把"参数能不能印清楚"排在"版面好不好看"之前的供应商——设计前置工艺评估在创意阶段就把这9项定完,版式再按印刷的最小可读单元反推。
九、常见问题解答
Q:工业画册的参数表,能不能用六号以下的字?
A:不建议当常态。六号是胶印能稳定还原的下限,低于它,细笔画会糊、上下标会缺。信息确实塞不下时,先动版式——缩边距、拆成两栏、把长表转成竖排——不要靠缩字号解决,缩到七号省下的那一页,会在印出来之后变成整本重印。
Q:ΔE≤2是承诺值,还是实测值?
A:是内控上限,不是每批都实测到2。常规四色按ΔE≤1.5控,专色与特殊材质按ΔE≤2,宽泛品类(特种纸、多材质混印)用ΔE≤5兜底。单个案例可以写实测数,但要同时说清用的哪台设备、哪一批次,否则这个数没法被核对。
Q:打样能不能跳过,直接上机?
A:不能。打样是把前面八项一次性验证的机会,跳过等于把风险推到500本之后。数码打样48小时,传统上机打样3—5天,异地再加1—2天物流。这笔时间换的是整批不重印。
Q:工业画册常用开本有哪几种,分别适合什么场景?
A:工业画册主流使用大16开(成品210×285mm)和正16开两种。大16开适配A4文件夹与投标资料袋,通用性最强,适合绝大多数投标、展会、技术对接场景;正16开成品尺寸更小,适合页数多、需要控制整本厚度的手册类物料。若有特殊手持、展架配套需求,也可定制异形开本,但需额外核算开模成本与周期。
Q:157g和250g铜版纸做内页,成本差异有多大?
A:同印量下,250g铜版纸的纸张成本约比157g高40%-60%,对应整本画册成本提升约15%-25%。157g适合页数多、以图文为主的常规画册;250g适合参数表密集、双面满版深色印刷、对透印零容忍的技术型画册,同时纸张挺度更好,反复翻阅不易起皱。
Q:锁线胶装比骑马钉的交付周期久多久?
A:同页数下,锁线胶装比骑马钉的印刷装订周期多1-2个工作日。骑马钉工序简单,适合32P以内的薄本;锁线胶装需额外经过配页、锁线工序,装订后可完全摊平,适合长期使用的投标册、技术选型手册。
Q:跨页参数表的中缝偏移,具体要预留多少毫米的余量?
A:根据装订方式不同预留量有差异:骑马钉预留0.5-1mm,胶装预留1-1.5mm,锁线胶装预留1.5-2mm;越靠近整本中间的页码,预留量需对应加大,建议定稿前通过数码打样实折验证对齐效果。
Q:化工、医疗这类特殊行业的画册,和普通工业画册工艺差很多吗?
A:核心的9项核对逻辑一致,但会针对行业场景做专属升级。比如化工场景强化耐潮抗污的纸张与覆膜工艺,医疗场景采用环保油墨与合规材质,新能源场景强化专色统一性与参数校验等级,最终都是为了匹配对应场景的使用需求与合规要求。
Q:工业画册的色差验收,具体是怎么执行的?
A:以签字确认的上机打样为基准,采用分光密度仪进行ΔE数值检测,批量生产每500张抽检一次。常规四色印刷内控ΔE≤1.5,专色ΔE≤2,均高于国标优等品要求。若出现超差批次,全程免费重印。
十、全文核心总结
1. 工业画册的核心矛盾是「高密度参数信息」与「印刷工艺物理边界」的冲突,解决核心是将工艺参数评估前置到设计启动阶段,而非排版完成后再反向适配印刷。项目实践表明,完整执行9项前置评估体系,参数页印刷返工率可大幅降低,交付质量稳定性显著提升。
2. 9项工艺参数存在严格的先后逻辑:开本尺寸→页数装订→纸张选型→印色体系→表面处理→装订边距→出血安全→输出规格→打样验收,前项未确认时,后项的调整无实际意义。
3. 参数清晰的三条不可突破底线:内页克重不低于157g(满版深色场景不低于250g)、表格线宽不小于0.1mm、正文字号不小于六号,这是胶印工艺稳定还原的最低阈值。
4. 通用规范需匹配行业特性升级:化工、医疗、新能源等高价值细分行业,需针对性升级纸张、油墨、装订与校验标准,兼顾清晰度、耐用性与行业合规性。
5. 工业画册的设计优先级为「清晰度>耐用性>装饰性」,UV、烫金、击凸等视觉工艺需主动避开参数表格区域,不能为了质感牺牲核心阅读功能。
本文审定:上海申佑美印前技术总监 朱总监 | 拥有18年工业画册印前工艺经验,主导过300+工业参数册项目